Artykuł sponsorowany
Jak dobrać zakres próbek, żeby kwalifikacja technologii pokryła produkcję seryjną
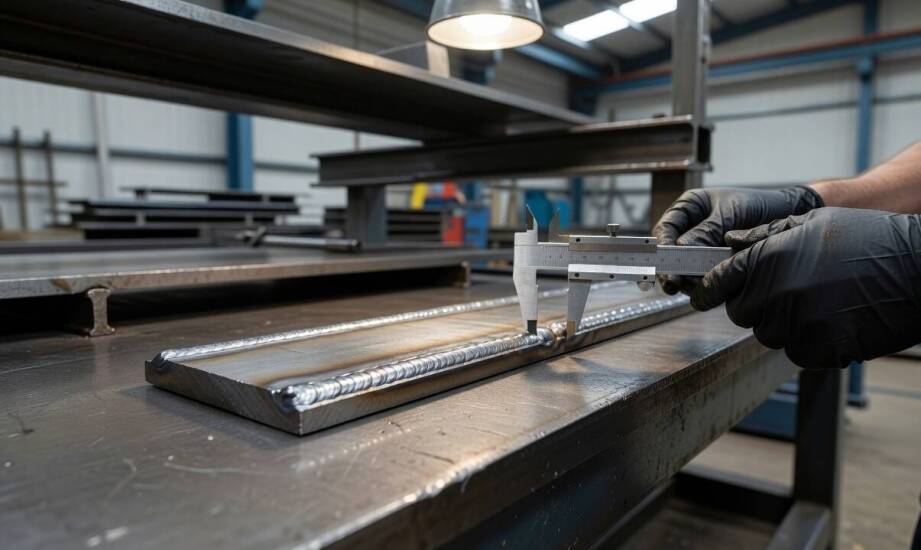
Zakład wytwarzający seryjnie konstrukcje stalowe musi precyzyjnie udowodnić, że wdrożone procesy łączenia metali odpowiadają rzeczywistym warunkom panującym w hali produkcyjnej. Weryfikacja oparta wyłącznie na pojedynczym, przypadkowym złączu próbnym zazwyczaj okazuje się niewystarczająca podczas rygorystycznych kontroli. Bez właściwego zaplanowania próbek dokumentacja ogranicza się do bardzo wąskiego obszaru wytwarzania. Taka sytuacja uniemożliwia pełne wykorzystanie wyników badań w późniejszych audytach jakościowych oraz podczas końcowych odbiorów gotowych wyrobów. Prawidłowo przeprowadzone kwalifikowanie technologii spawania wymaga głębokiej analizy docelowego asortymentu jeszcze przed rozpoczęciem prac spawalniczych, szczególnie w przemyśle ciężkim.
Przeczytaj również: Zawód kosmetyczki – jak wygląda nauka i jakie możliwości daje branża beauty
Jakie cechy produkcji odzwierciedlić w badanych próbkach?
Grubość materiału podstawowego stanowi kluczowy czynnik decydujący o użyteczności całego badania. Zgodnie z wytycznymi normy PN-EN ISO 15614-1 poprawnie wykonane złącze próbne nie uprawnia do spawania elementów o dowolnych gabarytach. Badanie przeprowadzone na blasze o określonej grubości kwalifikuje zazwyczaj zakres od połowy do dwukrotności tej wartości w przypadku spoin czołowych na drugim poziomie wymagań. Bardziej restrykcyjne limity pojawiają się w sytuacjach, gdy wyrób końcowy musi spełniać surowe kryteria dotyczące udarności lub maksymalnej twardości. Przekroczenie tych fizycznych barier w seryjnej produkcji wymusza przygotowanie zupełnie nowych próbek referencyjnych.
Kolejnym istotnym aspektem są pozycje spawalnicze, które wymagają wnikliwego planowania przed przystąpieniem do testów w warsztacie. Normatywne wytyczne traktują kierunki prowadzenia łuku bardzo rygorystycznie ze względu na wpływ grawitacji na płynne jeziorko. Pozycje z góry na dół, oznaczane jako PG oraz PJ, zawsze wymagają odrębnego podejścia i oddzielnych badań. Norma nakazuje również dokładne uwzględnienie skrajnych poziomów wprowadzanego ciepła. Pozwala to rzetelnie ocenić właściwości mechaniczne materiału przy zróżnicowanych parametrach prądowych. Błędne założenie, że wykonanie próbki w najprostszej pozycji podolnej pokryje całą wielkogabarytową produkcję, prowadzi zazwyczaj do odrzucenia dokumentacji technicznej.
Producenci muszą także uwzględnić konkretne grupy materiałowe według specyfikacji ISO/TR 15608 oraz zmienne istotne dla danego procesu. Należą do nich między innymi wybrana metoda łączenia, charakterystyka materiału dodatkowego, rodzaj zastosowanego gazu osłonowego oraz obróbka cieplna po zakończeniu prac. Pominięcie tych fundamentalnych czynników na etapie przygotowań drastycznie zawęża późniejsze wykorzystanie raportu z przeprowadzonych badań. Zmiana chociażby składu mieszanki gazowej na linii produkcyjnej sprawia, że poprzednio uzyskane zatwierdzenie traci swoją ważność.
Od wstępnej instrukcji do zatwierdzenia zakresu technologii
Cały proces technologiczny rozpoczyna się od szczegółowej analizy profilu produkcji oraz opracowania wstępnej instrukcji, znanej w branży jako pWPS. Dokument ten ściśle określa wyjściowe parametry, na podstawie których spawacz wykonuje złącze próbne pod nadzorem uprawnionego egzaminatora. Gotowy element trafia następnie do laboratorium, gdzie przechodzi serię rygorystycznych badań nieniszczących, takich jak kontrole wizualne, magnetyczno-proszkowe czy ultradźwiękowe, a także testy mechaniczne. Pozytywny wynik wszystkich przeprowadzonych weryfikacji stanowi podstawę do wydania przez jednostkę notyfikowaną oficjalnego protokołu WPQR. Decyzja o końcowym obszarze zatwierdzenia zapada właśnie w momencie wyboru grubości, pozycji i parametrów do instrukcji wstępnej.
Im dokładniej przygotowane próbki odzwierciedlają docelowe warunki seryjne, tym szersze uprawnienia zyskuje zakład wytwórczy. Kompleksowa dokumentacja ułatwia przechodzenie zewnętrznych audytów jakościowych i pozwala bezproblemowo wykazać zgodność z wymaganiami norm PN-EN ISO 3834 oraz PN-EN 1090. Przedsiębiorstwo posiadające dobrze przemyślane protokoły nie musi każdorazowo zlecać kosztownych badań dla pojedynczych detali zjeżdżających z linii montażowej. W praktyce przemysłowej firma KTM Weld opracowuje dokumentacje spawalnicze i nadzoruje przebieg badań kwalifikacyjnych, co pozwala producentom konstrukcji stalowych optymalnie dopasować zakres prób do rzeczywistego portfela zamówień.
Jeden obszerny raport WPQR w zupełności wystarcza do prowadzenia bieżącej produkcji, dopóki wszystkie wyroby mieszczą się w przebadanym przedziale grubości, wariantów spoin i grup materiałowych. Sytuacja ulega natychmiastowej zmianie, gdy w portfelu zamówień pojawia się projekt wymagający zastosowania masywniejszych profili, innego gatunku stali lub specyficznej, niewykorzystywanej wcześniej metody łączenia. Taka wariantacja asortymentu bezwzględnie wymaga zrealizowania dodatkowego złącza próbnego i formalnego rozszerzenia uprawnień zakładu. Regularne weryfikowanie przydatności posiadanej dokumentacji przed uruchomieniem nowej serii zapobiega niespodziewanym przestojom technologicznym na hali. Prawidłowe zarządzanie tym obszarem pozwala zachować płynność pracy i daje pełną gwarancję bezpieczeństwa konstrukcji trafiających do finalnych odbiorców.
Kategorie artykułów
Polecane artykuły

Jak odmłodzić wnętrze auta? Renowacja skóry i farba do skóry samochodowej w praktyce!

Odnowa Twojego auta: jak skutecznie zregenerować skórzaną tapicerkę?

Jakie tematy są najczęściej poruszane w literaturze dotyczącej neonatologii?
